


PVDコーティングの品質検査はどのように行われますか?
PVDコーティングは見た目は滑らかでも、使用中に不具合が生じる可能性があります。色だけでは、膜厚、密着性、硬度、耐摩耗性を確認することはできません。信頼性の高い検査計画には、表面検査、実験室での測定、機能テスト、および製造記録の組み合わせが必要です。これが、「PVDコーティングの品質検査はどのように行われるのか?」という問いに対する実践的な答えです。
適切な試験パッケージは、コーティングされた部品によって異なります。 切削工具 エッジ被覆率、接着性、硬度、摩耗に対する厳密な管理が求められる。金型には安定した接着性と低摩擦性が必須である。装飾金具は、色、光沢、耐腐食性、および目に見える欠陥により重点が置かれる。したがって、生産開始前に受入基準を合意しておく必要がある。
1. 目視検査および表面検査
検査は通常、制御された照明下で開始され、続いて光学顕微鏡による観察が行われます。作業者は、ピンホール、液滴、ピット、剥離、焼け跡、未コーティング部分、エッジの盛り上がり、色のばらつき、および取り扱いによる損傷などを確認します。アーク蒸着コーティングにはマクロ粒子が含まれる場合があるため、許容レベルは部品の機能と仕上げ要件に合致している必要があります。欠陥マップと参照サンプルを使用することで、バッチ間の目視判定の一貫性を高めることができます。
2. 塗膜厚と均一性
PVDコーティングの厚さは、一般的に熱量測定、蛍光X線分析、スタイラス式表面形状測定、または断面顕微鏡観察によって測定されます。測定方法は、コーティング材料、基板、形状、および想定される厚さ範囲に適したものでなければなりません。1回の測定で十分な場合はほとんどありません。測定は、中央部、端部、凹部、および異なる治具レベルに配置された部品など、複数の箇所で行う必要があります。測定結果には、平均厚さ、最小厚さ、最大厚さ、および荷重全体にわたる厚さのばらつきが報告される必要があります。
3. 接着力試験
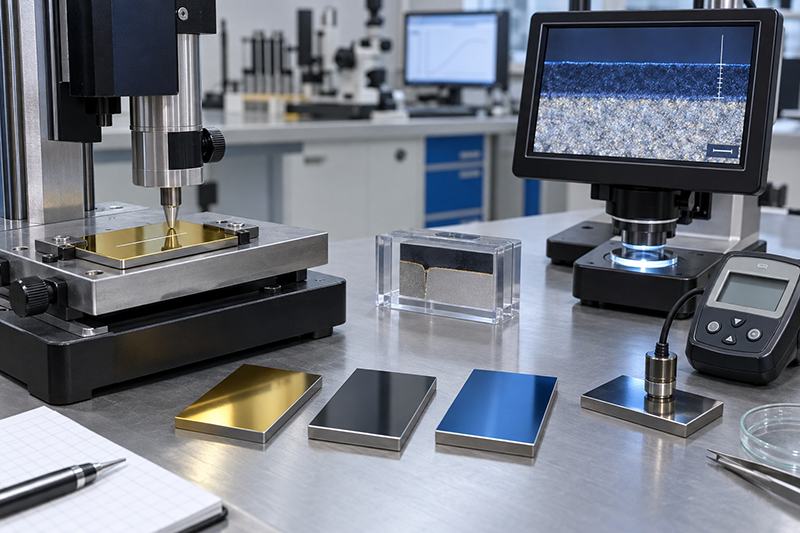
接着不良は、硬度が高くても早期剥離の原因となることがあります。ロックウェル圧痕試験は、圧痕周辺の亀裂や剥離を調べることで、迅速な製造チェックを可能にします。漸進荷重スクラッチ試験では、凝集破壊や接着不良につながる臨界荷重を記録します。硬質セラミックコーティングのスクラッチ試験には、ISO 20502およびASTM C1624が一般的に参照されます。試験荷重、スタイラスの状態、基材の硬度、コーティングの厚さは結果に影響するため、必ず記録する必要があります。
4. 硬度と表面粗さ
コーティングの硬度は通常、ナノインデンテーションまたは計測式インデンテーションによって評価されます。インデンテーションの深さは膜厚に比べて小さく保つ必要があり、そうでないと基材が結果を歪めてしまいます。ISO 14577は、計測式インデンテーション試験の枠組みを提供します。表面粗さは、プロファイロメーターまたは光学的方法で測定されます。表面粗さは、液滴、成長欠陥、および後処理研磨によって摩擦、切削特性、シール性能、および外観が変化する可能性があるため重要です。
5.摩擦摩耗および腐食試験
機能試験は、実験室での測定値と実際の用途を結びつけるものです。ピンオンディスク試験やボールオンディスク試験では、摩擦係数や摩耗痕量を比較できます。切削インサートには制御された機械加工試験が必要となる場合があり、成形工具は絞り加工やプレス加工試験で確認できます。耐食性は、中性塩水噴霧試験、湿度試験、または用途に応じた化学物質への曝露試験によって評価できます。試験条件は明記する必要があり、荷重、速度、相手材、温度、曝露時間などの条件が示されていない結果は、信頼性をもって比較できません。
6. 構成構造と色彩
エネルギー分散型X線分光法は主要なコーティング元素を検証でき、X線回折は相と結晶構造を特定できます。走査型電子顕微鏡は、断面密度、層構造、および界面欠陥を明らかにします。装飾用PVDコーティングは分光光度計でも検査されます。L*、a*、b*値を記録することで、目視による比較のみよりも信頼性の高い、再現性のある色許容範囲が得られます。
7. バッチの一貫性とプロセス記録
最終検査は、PVDコーティング装置のプロセスデータと連携させる必要があります。有用な記録項目には、ベース圧力、作動圧力、基板温度、バイアス電圧、ソース電流または電力、ガス流量、成膜時間、治具速度、洗浄手順、ターゲットまたはカソードの状態などが含まれます。トレンドチャートを使用すれば、部品が仕様外になる前にドリフトを把握できます。また、各ロットから採取した試験片を保管しておくことで、品質管理チームは破壊試験のための安定した表面を得ることができます。
どのテストを含めるべきか
| 応用 | 優先順位チェック | 主な品質リスク |
| 切削工具 | 厚み、接着性、硬度、エッジ被覆率、切断試験 | 早期摩耗、欠け、縁の丸み |
| 金型とダイ | 接着性、表面粗さ、摩擦、摩耗、生産試験 | 剥離、炎症、不安定な放出 |
| 精密部品 | 均一性、粗さ、摩擦、寸法衝撃 | 公差のずれ、不均一な摩耗 |
| 装飾部品 | 色、光沢、目に見える欠陥、接着性、腐食 | 色むら、斑点、変色 |
華昇PVDシステム向け検査計画
新しい PVDコーティング装置検査計画は、設置後に追加するのではなく、工程受入の一部として策定されるべきです。華昇のGFOUR HiPIMSプラットフォーム、MDシリーズアークイオンプレーティングシステム、HDハイブリッドシステム、およびDECO装飾装置は、それぞれ異なるコーティング目的に対応しています。受入サンプルと試験方法は、対象となるワークピース、コーティング構造、治具配置、および生産能力に合致している必要があります。
有用な受入記録には、コーティングの配合、基材の材質と硬度、前処理方法、塗布パターン、測定箇所、試験方法、許容値、および結果が記載されます。これにより、後のバッチ比較やプロセス上の問題解決のための基準値が作成されます。
結論
PVDコーティングの品質は、単一の硬度値や美しい表面だけで判断できるものではありません。厳格な品質管理計画では、外観、膜厚分布、密着性、硬度、粗さ、組成、摩耗挙動、およびプロセス安定性をチェックします。最も効果的な計画は、日常的な生産に十分な長さがあり、変動を見逃さない厳密さを備え、部品の使用条件に直接結びついているものです。
よくある質問
a. PVDコーティングの品質テストで最も重要なものは何ですか?
万能な単一の試験方法はありません。厚みと接着性は一般的な出発点となりますが、優先順位は部品の故障リスクに応じて決定する必要があります。切削工具には摩耗や加工性に関する検証が必要であり、装飾部品には色や腐食の検査が必要です。
b. PVDコーティングの厚さはどのように測定されますか?
一般的な方法としては、熱量測定、蛍光X線分析、表面形状測定、断面顕微鏡観察などがある。最適な方法は、コーティングの種類、基板、形状、および要求される精度によって異なる。
c. PVDコーティングの密着性はどのように確認されますか?
ロックウェル圧痕試験は、迅速な分類に役立ちます。漸進荷重スクラッチ試験は、臨界荷重データを提供し、コーティングの破壊に関するより詳細な情報を提供します。
d. 目視検査でPVDコーティングの品質を確認できますか?
目視検査では、斑点、液滴、剥離、未塗装部分、色の違いなどを検出できますが、硬度、厚さ、密着性などを単独で確認することはできません。