


バッチ間のコーティングの均一性はどの程度ですか?
コーティング試験が成功したとしても、それはあくまで出発点に過ぎません。量産化には、次のバッチが同じ仕様を満たすことが求められます。 バッチごとのコーティングの一貫性 繰り返し運転を行う際に、厚み、接着性、外観、その他の関連特性を合意された範囲内に維持することを意味する。
管理されたプロセスによって再現性のある結果が得られますが、すべてのコーティングや部品に適用できる単一の許容範囲は存在しません。許容されるばらつきは、用途、部品の形状、コーティングの仕様、および測定方法によって異なります。
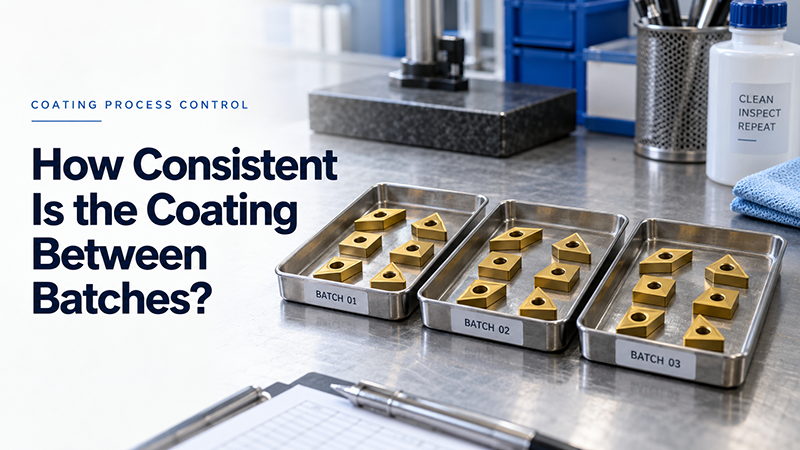
一貫性とは何かを定義する
まず、2つの測定値を分離することから始めます。 塗膜厚の均一性 バッチ再現性とは、部品全体または同一ロット内の位置間のばらつきを表す指標です。バッチ再現性とは、異なるコーティング工程間のばらつきを表します。バッチ平均が安定していても、個々の部品の薄い部分が隠れてしまう可能性があります。
製品の機能に基づいて、合格基準を設定する。切削工具の場合は、特定の箇所で厚みや接着性を確認する必要がある。摺動部品の場合は、表面粗さや摩擦試験も必要となる。装飾品の場合は、色や光沢を厳密に評価する必要がある。
例えば、図面には特定の箇所における厚さが3.0 ± 0.3 µmと指定されている場合があります。これはあくまで例示的な要件であり、PVDの普遍的な公差や華昇の性能保証ではありません。
準備と装填は再現性を保つ
ばらつきは、部品がチャンバーに入る前から発生する可能性があります。油分残留物、研磨剤、酸化層、表面仕上げの違いなどが、接着性や外観に影響を与えることがあります。基材のグレード、前処理方法、洗浄手順、取り扱い条件を記録してください。
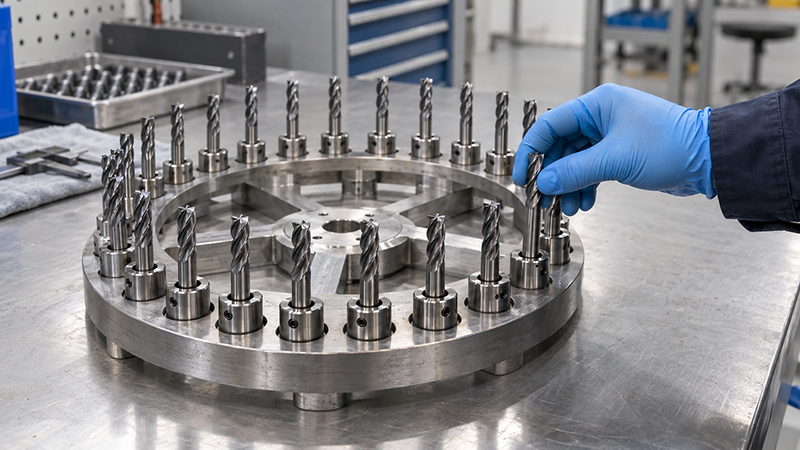
装填方法も同様に注意が必要です。PVD成膜は方向性が強いため、コーティング源への露出や部品の回転が被覆率に影響します。バッチを比較する際は、規定の治具、間隔、向きを使用してください。
検証済みの負荷に部品を追加すると、影や加熱条件が変化する可能性があります。ある治具配置で認定されたレシピは、部品のサイズ、数量、または配置が大幅に変更された後は、再度確認する必要があります。
レシピと機器の状態を管理する
A PVDコーティング装置 プロセスに必要な条件を維持・記録する能力に基づいて評価する必要がある。温度、ガス流量、作動圧力、電源電力、基板バイアス、成膜時間などを確認する。
保存されたレシピは手動入力エラーを減らしますが、すべての物理的変化を補正できるわけではありません。ターゲットの侵食、チャンバーの堆積物、摩耗した接点、真空漏れはドリフトを引き起こす可能性があります。 PECVD DLCコーティング装置前駆体の供給方法や血漿の状態にも注意を払う必要がある。
洗浄間隔、交換対象基準、および校正チェックを定義します。大規模なメンテナンス後または工程変更後は、通常生産を開始する前にコーティング結果を確認してください。
繰り返し実行して結果を測定する
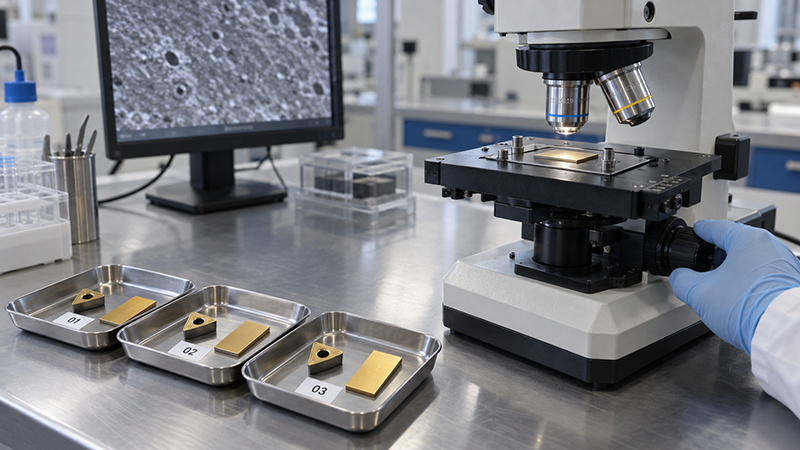
文書化されたサンプリング計画に基づいて、コーティングの品質管理を構築します。適切な校正済みの方法を用いて、同じ場所で同等の部品を測定します。参照用クーポンはチャンバーの性能を追跡するのに役立ちますが、実際の部品の凹部や重要なエッジを正確に表しているとは限りません。
個々の測定値、バッチ平均、および結果のばらつきを追跡してください。徐々に変化する傾向は、部品が仕様を超える前に問題の発生を示唆する可能性があります。許容誤差が狭い場合は、測定の不確かさも考慮する必要があります。
塗膜の種類と用途に合った検査方法を選択してください。これには、膜厚測定、密着性試験、表面検査、規定条件下での硬度試験などが含まれます。装飾仕上げの場合は、色の基準、測定方法、色差の許容範囲について合意してください。塗膜の測定だけでは性能を確認できない場合は、塗布試験を実施してください。
機器を選択する前に一貫性を確認してください
代表的なワークピースと現実的な負荷構成を用いた繰り返し試験の結果を求めてください。試験前に、サンプリング位置、試験方法、許容限界について合意してください。
華昇が提供するもの GFOUR HiPIMSコーティング装置 工業用工具のコーティングには、関連する工具や部品用途向けのDLC800およびDLC1500 DLCコーティング装置が付属します。装置の選定は、コーティング要件と部品寸法、耐荷重、プロセス検証を関連付ける必要があります。華昇のHiPIMSおよびPECVD DLCシリーズをご覧ください。
華昇社とプロジェクトについて話し合う際は、基材、部品図面、ロット数量、目標コーティング、および受入基準を提示してください。