


エンドミル
製鉄所向けコーティングソリューション
超硬ソリッド工具による加工の特徴
プロファイルフライス加工
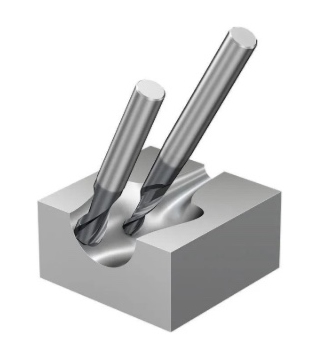
肩部のフライス加工
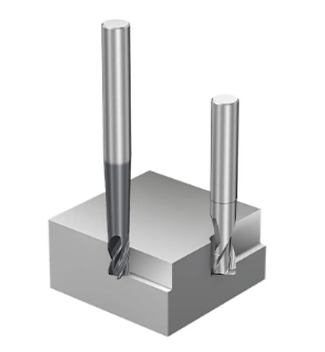
重荷重フライス加工
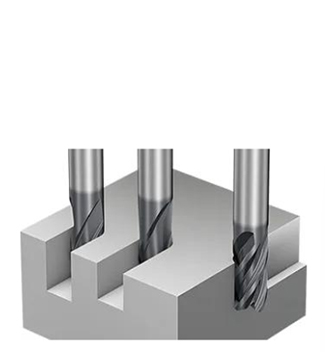
- 製粉の特徴:
- 1. フライス加工は断続的な加工であり、切削負荷が周期的に変化するため、衝撃や振動が発生しやすい。
- 2. 加工材料には、チタン合金やステンレス鋼など、多くの種類の元素が含まれています。フライス加工時には、これらの元素がコーティングと反応しやすく、加工中に工具が固着する原因となります。
- 3. フライス加工は効率が高く、工具の耐摩耗性に対する要求も高い。
- 高硬度
- 摩擦係数が低い
- 高い結合強度
- 高い化学的安定性
鋼材加工用コーティングソリューション
鋼材のフライス加工用途向けコーティングの概要
コーティンググレード:HLM300、HPR125、HHR110
適用範囲:
HLM300:汎用コーティング剤で、特に普通鋼(硬度32~48HRC)、ステンレス鋼、鋳鉄などの加工材料に適しています。
HPR125:低硬度の普通鋼(20~35HRC)に適しています。
HHR110:焼入れ鋼(HRC55~62)に適しています。
コーティング特性:
HLM300:優れた表面品質、均一で緻密な構造、低応力、高硬度、良好な密着性を備えた汎用コーティング剤。
HPR125:表面の液滴が少なく、緻密な構造で、適度な厚みがあり、比較的高い硬度を持つコーティング。
HHR110:優れた耐衝撃性、耐亀裂性、高密度、良好な耐酸化性を備えています。
金属切削 - エンドミル
HLM300コーティングの原理:
華昇が独自開発した新型複合コーティング装置HA800は、アークイオンプレーティング技術を用いてコーティング構造を調整し、バイアス勾配を実現します。作製されたコーティングは、均一で緻密な微細構造を有し、優れた機械的特性と摩擦特性を備えています。
適用分野:
普通鋼(32~48 HRC)、ステンレス鋼、鋳鉄
718Hフライス加工
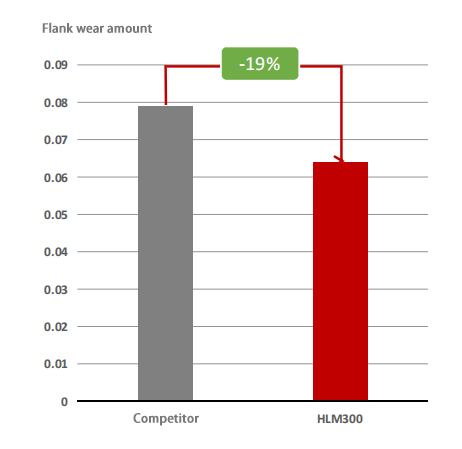
ツールデータ:OMPQ-4E-100
加工物: 718 HRC52
試験条件: 製粉
(切断速度)Vc = 150m/分
(送り速度)Fz = 0.06mm
(切削深さ)ap = 5mm
(切断幅)ae = 0.5mm
(冷却方式):空冷
試験結果:
480分間の処理後の摩耗量の比較:
・競合他社の摩耗量は0.079mmです。
・HLM300の摩耗量は0.064mmです。
・HLM300を使用したワークピースは、より優れた耐摩耗性を示します。
データソース:末端検査室
480分-HLM300
480分 - 競技者
コーティングの特性:
| コーティング組成: | AlTiベース |
| コーティングカラー | 黒 |
| コーティング厚さ(μm) | 2.5±0.5 |
| コーティング硬度 HIT(GPa) | 34±3 |
| 残留圧縮応力(GPa) | -4.0±1 |
| コーティング温度(℃) | 500未満 |
| 最大動作温度:(℃) | 1100 |
金属切断 - 棒状切断機
HPR125コーティングの原理:
華昇が独自開発した新型複合コーティング装置HA800は、アークイオンプレーティング技術を用いてコーティング構造を調整し、バイアス勾配を実現します。作製されたコーティングは、均一で緻密な微細構造を有し、優れた機械的特性と摩擦特性を備えています。
適用分野:
低硬度普通鋼(20HRC~35HRC)
炭素鋼のフライス加工(P20)
工具データ:D6R3*50 ボールエンドミル
加工物:P20(30HRC)
試験条件: 製粉
(切断速度)Vc = 169m/分
(送り速度)Fz = 0.20mm
(切削深さ)ap = 0.3mm
(切断幅)ae = 0.15mm
(冷却方式):空冷
試験結果:
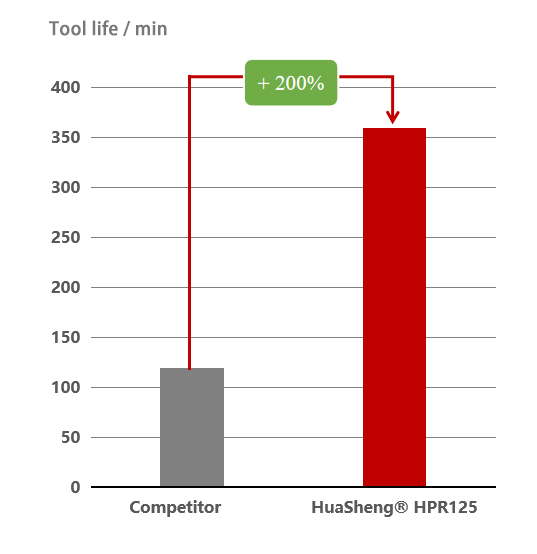
側面摩耗帯の幅が50μmに達した時点が、工具寿命判定の基準値となる。
・華昇HPR125コーティング工具は360分間使用可能です。
・競合他社のコーティング工具の寿命は120分です。
・切削寿命が200%向上します。
データソース:末端検査室
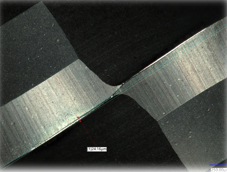
120分(24.2μm)-HPR125
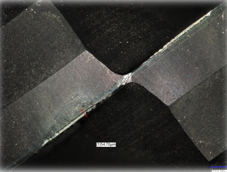
120分(24.2μm)-競合製品
コーティングの特性:
| コーティング組成: | AlCrNベース |
| コーティングカラー | ライトグレー |
| コーティング厚さ(μm) | 2.5±0.5 |
| コーティング硬度 HIT(GPa) | 34±3 |
| 残留圧縮応力(GPa) | -3.5±1 |
| コーティング温度(℃) | 500未満 |
| 最大動作温度:(℃) | 1100 |
金属切断 - 棒状切断機
HHR110コーティングの原理:
華昇が独自開発した新型複合材製造装置HA800は、アークイオンプレーティング技術を採用し、コーティング構造を調整することでバイアス電圧勾配を実現しています。これにより、均一で緻密な微細構造を持つコーティングが得られ、優れた機械的特性と摩擦特性を発揮します。
応用分野:
硬化鋼(55HRC~62HRC)
高硬度鋼(SKD11)のフライス加工
工具データ:D6R3*50 ボールエンドミル
加工物: SKD11(58~62HRC)
試験条件: 製粉
(切断速度)Vc =141m/分
(送り速度)Fz = 0.033mm
(切削深さ)ap = 0.15mm
(切断幅)ae = 0.3mm
(冷却方式):空冷
試験結果:
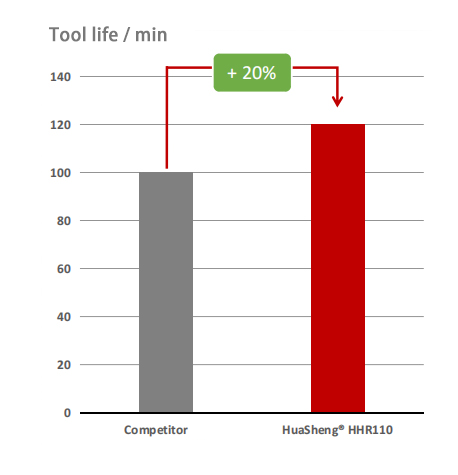
側面摩耗帯の幅が100μmとなることが、工具寿命判定の基準値となる。
・華昇HPR110コーティング工具は120分間使用可能です。
・競合他社のコーティング工具の寿命は100分です。
・切削寿命が20%向上します。
データソース:末端検査室
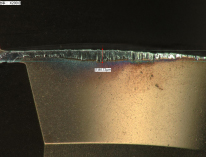
100分(80.72μm)-HHR110
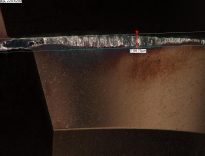
100分(98.73μm)-競合製品
コーティングの特性:
| コーティング組成: | AlTiXN |
| コーティングカラー | ブロンズ色 |
| コーティング厚さ(μm) | 2.0±0.3 |
| コーティング硬度 HIT(GPa) | 35±3 |
| 残留圧縮応力(GPa) | -5±1 |
| コーティング温度(℃) | |
| 最大動作温度:(℃) | 1200 |
チタン合金加工における課題
| チタン合金 | 低い熱伝導率(7.955 W/m·K) | 高温切断による熱衝撃 |
| 低弾性率(110 GPa) | スプリングバックによる摩擦と工具の振動 | |
| 低い塑性変形抵抗 | ワークピースの変形と表面仕上げ不良 | |
| 最適とは言えない実硬度(30 HRC) | 接着による工具表面の損傷 | |
| 高い化学反応性 | 表面硬化および拡散(一夜反応) |
極めて高い切断温度
強力な切断接着力
加工中のチッピング衝撃
チタン合金のフライス加工アプリケーションの概要
● HuaSheng® G4-S チタン合金の加工において、高い切削衝撃や温度、強い加工硬化傾向、強い切りくず付着といった技術的な課題の解決に取り組んでいます。一般加工、仕上げ加工、荒加工といった様々な加工条件に対応するため、異なる部品、構造、加工プロセス設計を採用しています。
● ISO規格の処理に適用可能 Sタイプ(チタン合金) 材料、特に TC4、TA4、チタン/アルミニウム複合材料。
● 適しています フライス加工用途 携帯電話のフレーム、人工関節、耐腐食性加工部品、宇宙航空部品などのチタン合金材料。
難削材加工用HuaSheng® G4-S工具コーティング
加工材料:
チタン合金、ステンレス鋼、HRC48-65硬化鋼
冷却方式:水冷/空冷
| コーティング組成 | AlTiXN |
| 色 | ブロンズ |
| 厚さ(μm) | 2.5±1 |
| 室温におけるビッカース硬度(GPa) | 40±2 |
| 残留圧縮応力(GPa) | -4.5±1 |
| コーティング温度(℃) | |
| 最大動作温度(℃) | 1200 |
| 技術的特徴 | コーティング性能 |
| 新しい統合型陰極コーティング技術 | 高いイオン化率を持ちながら、コーティングは緻密で液滴がなく、高硬度、低応力、耐衝撃性を備えています。 |
| 全く新しいAlTiN/TiXN複合構造設計 | 高い硬度を維持しながら、耐衝撃性と耐亀裂性をさらに向上させる |
| 精製されたX元素粒子 | 摩擦係数が低く、優れた防汚性能を発揮します。 |
G4 チタン合金加工工具へのコーティングの適用
TC4チタン合金の粗加工におけるG4-Sの応用
側面摩耗(um)
工具仕様:丸型ノーズ
D6R0.3*H15*D6*50L*4F
プロセス材料:
TC4(Ti6Al4V)硬度:30HRC
試験条件:粗加工
切断速度 Vc = 150m/分
送り速度 F = 2500
切削深さ ap = 3mm
切断幅 ae = 0.22mm
冷却方法:乳化冷却
試験規格: 120分間の走行後の摩耗値の比較
結論分析: G4-S2コーティングは、競合他社のDRコーティングと比較して工具の裏面摩耗値を23%、NFコーティングと比較して20%低減します。しかも、工具が破損することはありません。
出典:華昇機械加工研究所
G4-S2
競合相手
G4-S 側面摩耗の大幅な低減
G4-S 刃先に欠けや切りくずが付着しない
チタン合金のフライス加工におけるG4コーティングの応用
TC4チタン合金のフライス加工仕上げにおけるG4-Sの応用
仕上げ耐用年数(個)
ツール仕様: 成形フライス
D17.44-21.87H-5E-D20-70L-T1
加工物: TC4(Ti6Al4V)
硬度:30HRC
加工方法: 側面フライス加工 - 仕上げ
テスト結果: 加工試験において、G4技術を用いて作製したG4-S1コーティングは、アークTiSiNコーティングと比較して113%向上した。また、市場最高性能のコーティングと比較しても13%向上した。
データソース: 顧客端末
コーティングは緻密で欠陥がない。
表面は滑らかで、パンくずなどが付着しにくい。
高硬度かつ低応力
チタン合金の仕上げ条件に適しています
ナイフの背
輪郭成形用カッティングエッジ