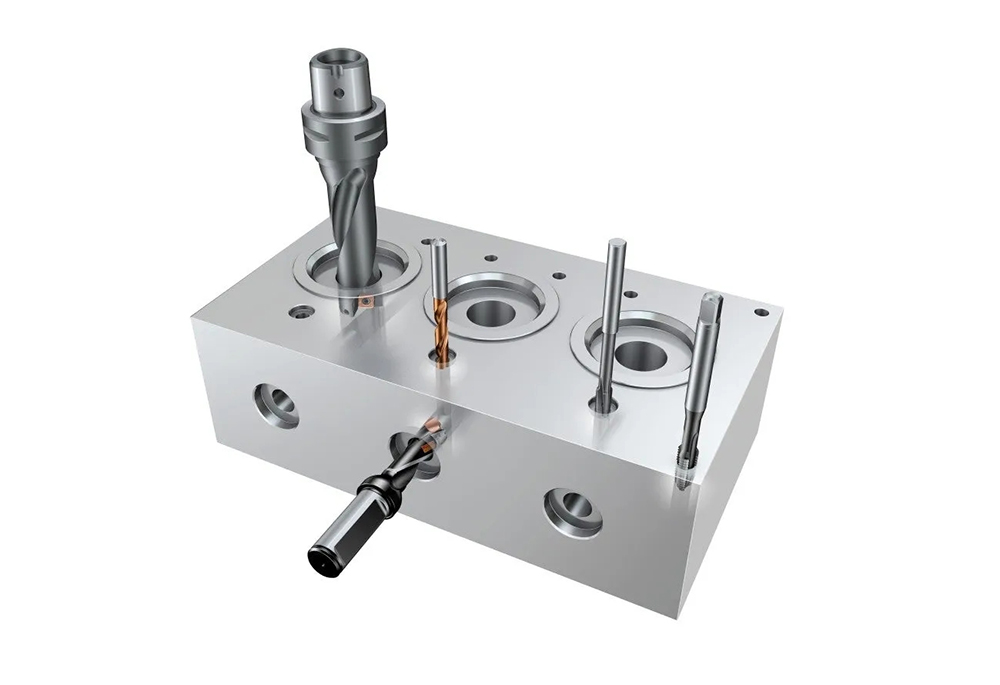
掘削の特徴:
1. 摩擦が大きく、大きな切削力が必要となる。
2. 穴あけ加工では大量の熱が発生するため、熱伝達や熱伝導が困難になり、切削温度が高くなります。
3. 穴あけ時の押し出しと摩擦により、穴壁が冷間加工硬化を起こしやすく、次の工程で困難が生じる。
4. ドリルが細くて長いため、穴あけ時に振動が発生しやすい。
| コーティング性能 | |||
| 高硬度 | 低摩擦係数 | 優れた高温性能 | 高い抗酸化能力 |
最先端のものを身に着ける
刃が欠けている
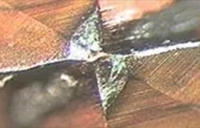
摩耗した水平刃先
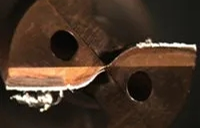
構築縁(BUE)
ドリル用コーティングソリューション
コーティンググレード:G4-D1
用途:P材およびK材のドリル
コーティング特性:(1)液滴のない滑らかな表面;(2)コーティング応力が低い。
アークコーティング
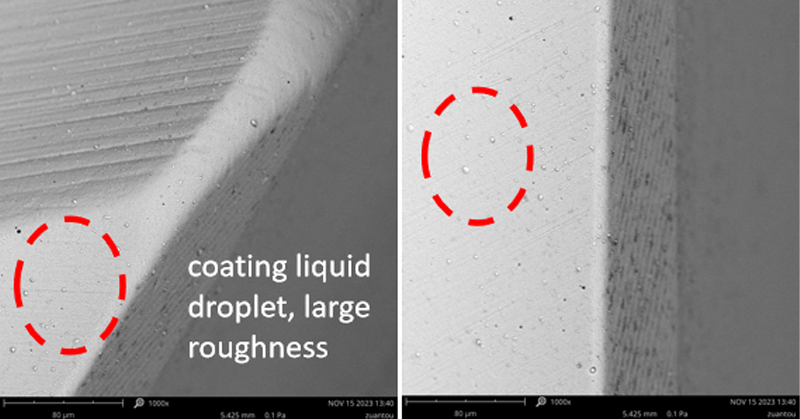
G4-D1コーティング
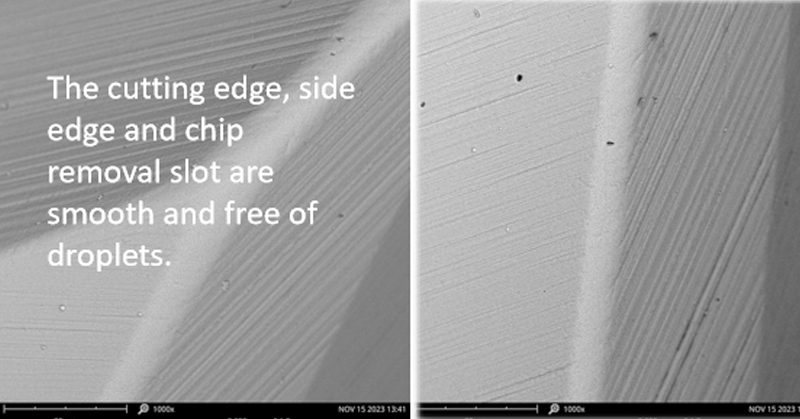
コーティング原理:
華昇の最新コーティング装置は、最新技術であるG5-500装置とスーパーHiPiMS技術を用いて、ナノ多層複合コーティングを製造します。このコーティングは、液滴がなく摩擦の少ない滑らかな表面を実現し、緻密な微細構造と優れた機械的特性を備えています。
適用分野:
炭素鋼および合金鋼の内部および外部冷却穴あけ加工
| コーティング組成: | AlCrNベース |
| コーティングカラー | ブロンズカラー |
| コーティング厚さ(μm) | 4.5±1 |
| コーティング硬度 HIT(GPa) | 38±3 |
| 残留圧縮応力(GPa) | -4.0±1 |
| コーティング温度(℃) | 500未満 |
| 最大動作温度:(℃) | 1100 |
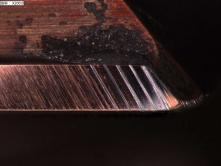
46.8m 摩耗パターン -D1
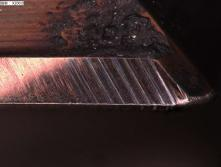
46.8mの摩耗パターン - 競合他社
ツール仕様:
● D5.1 * * D6 * 28 66
加工材料:45番鋼(150~180HB)
● 国家規格: 45# アメリカ規格: 1045 日本規格: S45C。
試験条件:盲穴ドリル
切断速度 Vc = 80m/分
● 1回転あたりの送り量Fnは0.16mm/rです。
切削深さ Ap=18mm
●冷却方法:外部冷却、エマルジョン
テスト結果:
華昇D1コーティング切削工具は、50メートル以上の長さを加工できます。
競合他社製のコーティングされた切削工具の耐用年数は50メートル以上です。
● 刃の寿命が近い
コーティング原理:
華昇の代表的なアークめっき装置MA800は、アークイオンプレーティング技術を用いてコーティングを調整し、多層ナノ複合構造を実現しています。得られたコーティングは均一で緻密な微細構造を有し、優れた機械的特性と摩擦特性を発揮します。
応用分野:
炭素鋼および合金鋼の穴あけ加工(内部冷却および外部冷却併用)。
| コーティング組成: | AlCrTiXN |
| コーティングカラー | ブロンズカラー |
| コーティング厚さ(μm) | 3.2±0.2 |
| コーティング硬度 HIT(GPa) | 32±2 |
| 残留圧縮応力(GPa) | -5.5±1 |
| コーティング温度(℃) | 500未満 |
| 最大動作温度:(℃) | 1100 |
ツール仕様:
D5.1*28*D6*66
加工対象物材質:42CrMo鋼(硬度38~42HRC)
中国規格:42CrMo
アメリカンスタンダード:4140
日本規格:SCM440
試験条件:盲穴ドリル
切断速度 Vc = 70m/分
1回転あたりの送り量 Fn = 0.15mm/r
冷却方法:外部冷却、エマルジョン
テスト結果:
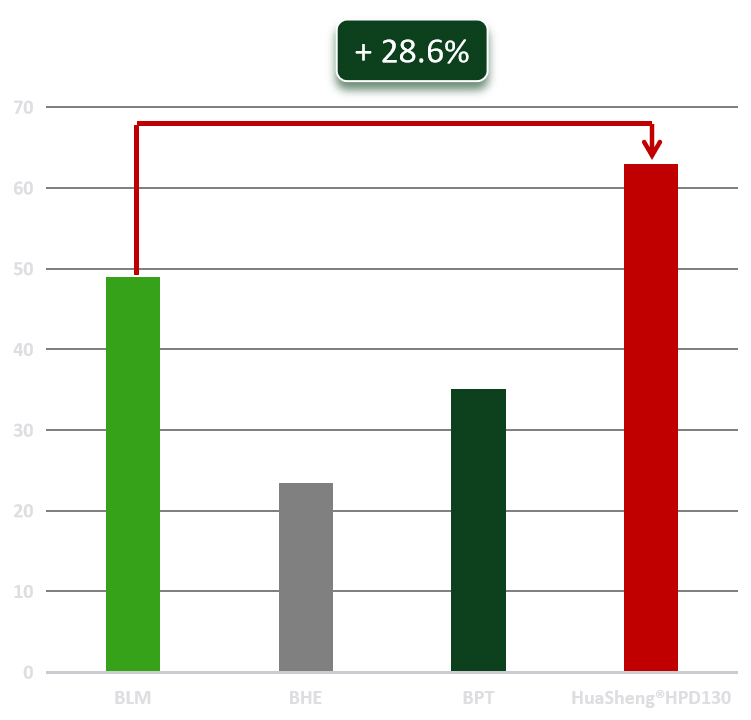
Huasen HPD130コーティング切削工具は63mまで使用できます。
競合他社のBLMコーティング切削工具の寿命は49mです。
切削寿命が28.6%向上します。
データソース:華昇切削研究所
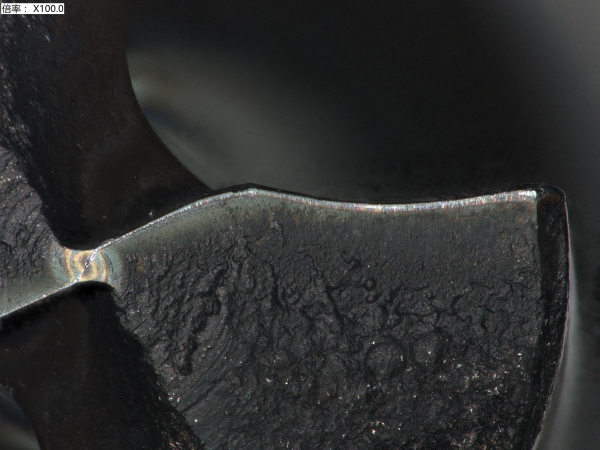
45m風況図-HPD130
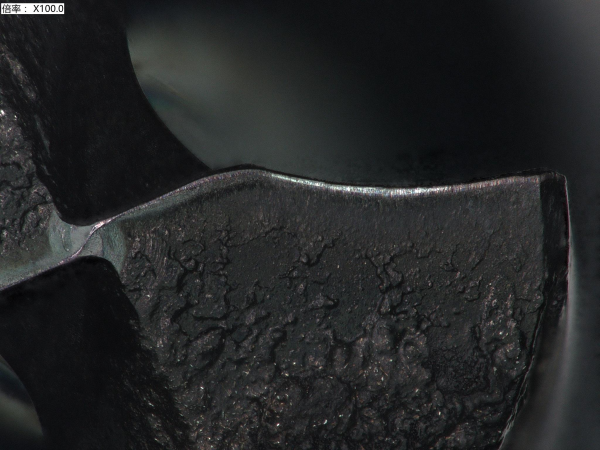
45m摩耗図 - 競合他社
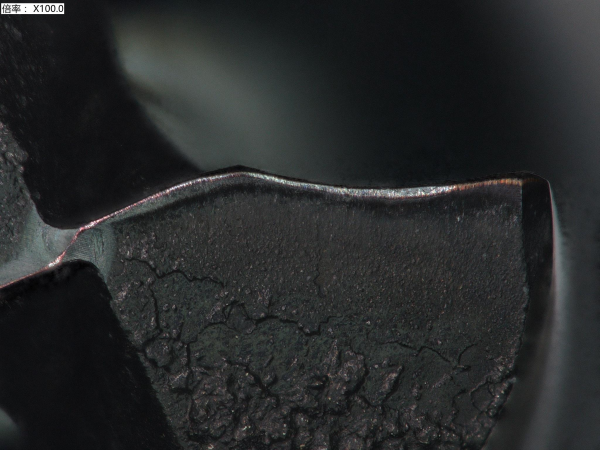
35m摩耗図-BPT